奥托尼克斯 PR18-8DN 接近开关替换前要核对什么?
- 时间:2026-11-17 15:08:36
- 点击:0
更换奥托尼克斯 PR18-8DN 时,先核对安装尺寸、实际检测间隙、供电和 PLC 输入。即使两款接近开关同为 M18、标称检测距离同为 8 mm,也要用实际工件验证,再按设备验收程序试运行。
一、PR18-8DN 的参数与现场核对
先对照铭牌确认完整型号,再记录旧件安装和接线。拆装、接线按设备规定停机并隔离能源,带电测量和试运行按现场作业规程执行。
| 项目 | 原机参数 | 现场怎么核对 |
|---|
| 外形与螺纹 | M18×1 | 用卡尺核对外径、用螺纹规核对牙距,并量总长和有效螺纹长度 |
| 安装形式 | 非齐平 | 看感应面是否高出金属安装面,量出高出的高度 |
| 输出形式 | 直流三线 NPN 常开 | 查原接线与 PLC 输入回路,记录公共端接法 |
| 检测距离 | 8 mm | 原厂以 25×25×1 mm 铁片为标准目标,现场实测可作对照 |
| 设定距离 | 0–5.6 mm | 原型号在规定条件下的设定距离,换型或更换目标后按候选件资料和实测重新确定 |
| 供电 | 12–24 V DC 额定,10–30 V DC 工作 | 核对传感器端实际带载电压,并与候选件资料对照 |
| 响应频率 | 350 Hz,指定测试条件下的平均响应频率 | 只反映传感器自身在该条件下的响应能力,不等于现场节拍 |
| 引线 | 2 m PVC | 核对所需走线长度、出线方向和弯折空间 |
二、核对安装尺寸与感应面伸出量
量螺纹:确认 M18×1,重点看牙距。牙距不一致会拧不进或损伤安装孔。
量总长与螺纹长度,核对新件是否与支架或运动部件干涉。
量感应面伸出高度。候选件若同为非齐平式,按它的安装图保留感应面伸出量和周边金属间距。若改用齐平式,重新核对该型号的检测距离、安装位置和工作间隙。
看安装孔周边的金属、支架与相邻件:非齐平件的可用距离会受周围金属影响,允许的间距、最小安装孔尺寸与相邻件净空,按候选型号产品资料与安装图确认,不要套用原机数据或通用经验值。
确认拆装空间:螺母、扳手位、线缆出线方向是否与相邻件干涉,尤其是密集排布的工位。
三、用实际工件确认检测间隙
8 mm 是原厂用 25×25×1 mm 铁质标准目标测得的标称检测距离。实际工件的材质、尺寸和位置会影响检测结果。原厂设定距离范围适用于规定条件,换型号或换目标后要重新确认。
如果旧件仍能正常动作,可用同规格铁片,在同一台架条件下对比旧件与候选件,记录动作和复位位置。
换用设备上的实际工件复测,把测得的稳定动作和复位范围用作安装、调试的依据。
安装间隙按实测值并结合机械偏差取值:把工件定位误差、支架刚性、振动与热膨胀都算进去,留出可验证的余量;不要贴着 8 mm 装,也不要照抄一个通用百分比。
记录两个方向的偏差:轴向间隙(传感器与目标之间的距离)和横向对中偏差(目标是否完全覆盖感应面),后者在现场最常被忽略。
确认目标到位和离开时,传感器输出与 PLC 输入状态均按预期切换,并在设备允许的偏差范围内保持稳定。
四、核对供电、NPN 输出与 PLC 输入
PR18-8DN 为直流三线 NPN 常开。输出动作时把信号拉向 0 V,PLC 输入回路需要向传感器输出端提供电流。常见接法是该组公共端接 +V,具体以输入模块手册和传感器接线图为准。
核对传感器端带载电压是否符合新件的供电要求,长线或共用电源时也要检查压降。
沿用原接线方案时,优先核对新件是否为三线 NPN 常开。更换输出类型或常开、常闭方式时,重新确认输入兼容性和程序判断。
对照接线图确认既有 PLC 输入回路能向 NPN 输出端提供电流,并核对公共端和 0 V 回路的接法。
核对输入电流和电平。PLC 输入导通时流过传感器输出端的电流应在传感器允许范围内,输出导通时的残余电压应满足 PLC 输入的判定条件。
查新件资料所列的保护功能,并检查原线路的保险与电源极性。
接线按新件厂家接线图核对线色,不要照搬原机线色——不同厂家、不同系列的线色定义可能不一致。
五、按设备节拍试运行
350 Hz 是原厂在指定条件下测得的平均响应频率。现场还要考虑目标经过时的信号持续时间、PLC 输入滤波和程序处理。若发生漏检或重复触发,分别检查检测间隙、传感器输出和 PLC 输入记录。
记录原机在当前节拍下的动作情况(是否稳定、有无丢脉冲),作为对照。
先低速验证工件到位、离开时的信号状态,再按设备规程逐步提速。
再逐步升到设备额定节拍,观察是否出现丢动作、双触发或临界闪烁。
按设备验收程序做试运行:连续工作时长、温升、动作距离漂移、线缆在弯折处的状态,都按你厂验收文件规定的项目与时长执行。
记录带载电压、实际工件的稳定检测间隙、试运行节拍和输入状态,供同一工况下的维护复查。
六、凯基特 KJT-J18 可以作为候选吗?
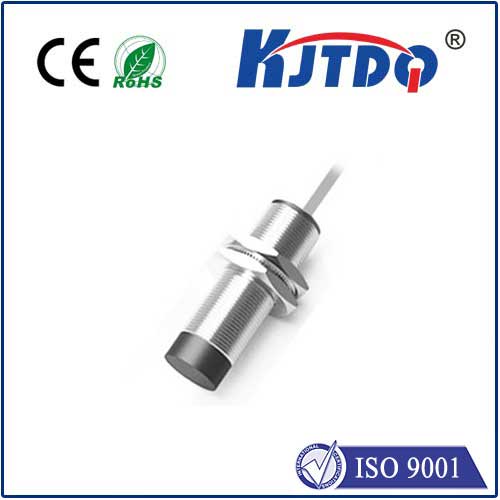
可将凯基特 KJT-J18 M18 非埋式接近开关作为候选。其官网页面列有非埋入式、8 mm 检测距离、M18×1×55 的规格,输出选项包括三线 NPN 常开。
订货前应按旧件总长、安装空间、供电和输入回路确认具体配置,并用实际工件复测。系列规格相近仅能用于初选,现场验证通过后才能确认是否适用。
七、换件验收清单
原机参数卡片已与实物逐项核对(螺纹、总长、伸出量、输出形式、引线)
候选件的安装尺寸、感应面伸出量与周边金属净空,已按其产品资料与安装图确认
25×25×1 mm 铁标准目标的基准值已复现,真实目标下的可用距离已实测
安装间隙按实测值与机械偏差取值,动作余量稳定、无临界闪烁
带载电压符合新件资料要求,线路压降已核对
PLC 输入回路与公共端接法已按模块手册接线图确认,与 NPN 漏型输出对应
输入电流、负载电流、保护与线色,均已按新件与 PLC 两侧厂家资料核对
逻辑验证与试运行已按设备验收程序完成,实测数据已写入设备档案