解决方案 | 凯基特产品如何应用在3C电子装配——柜式双头自动锁螺丝机全流程检测控制方案
- 时间:2026-10-10 16:58:17
- 点击:0
3C AUTOMATION / SOLUTION FEATURE
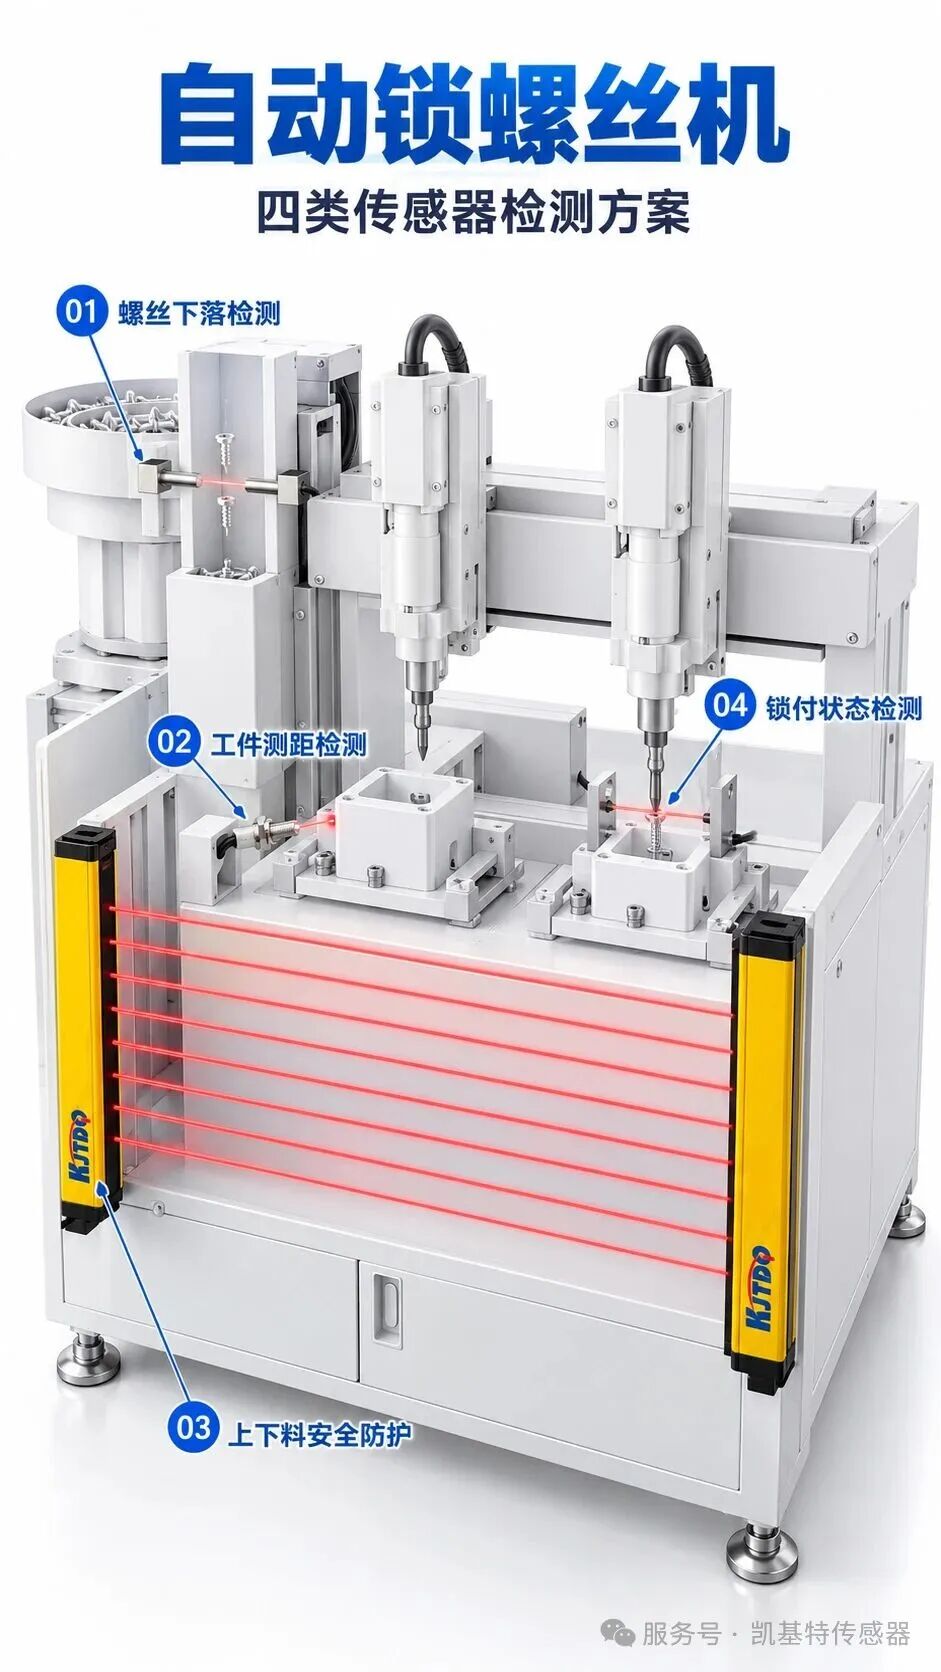
柜式双头自动锁螺丝机全流程检测控制方案
从螺丝供料、产品定位到锁付结果与设备互锁
自动锁螺丝设备连续完成供料、吸附、搬运、定位、锁付和复位。检测信号沿动作顺序配置,可将缺料、不到位、气压不足和锁付异常停留在当前环节,减少不良品继续流转。
01 供料计数 | 02 产品定位 | 03 安全互锁 | 04 锁付确认 |
01 / DETECTION CHECKPOINT
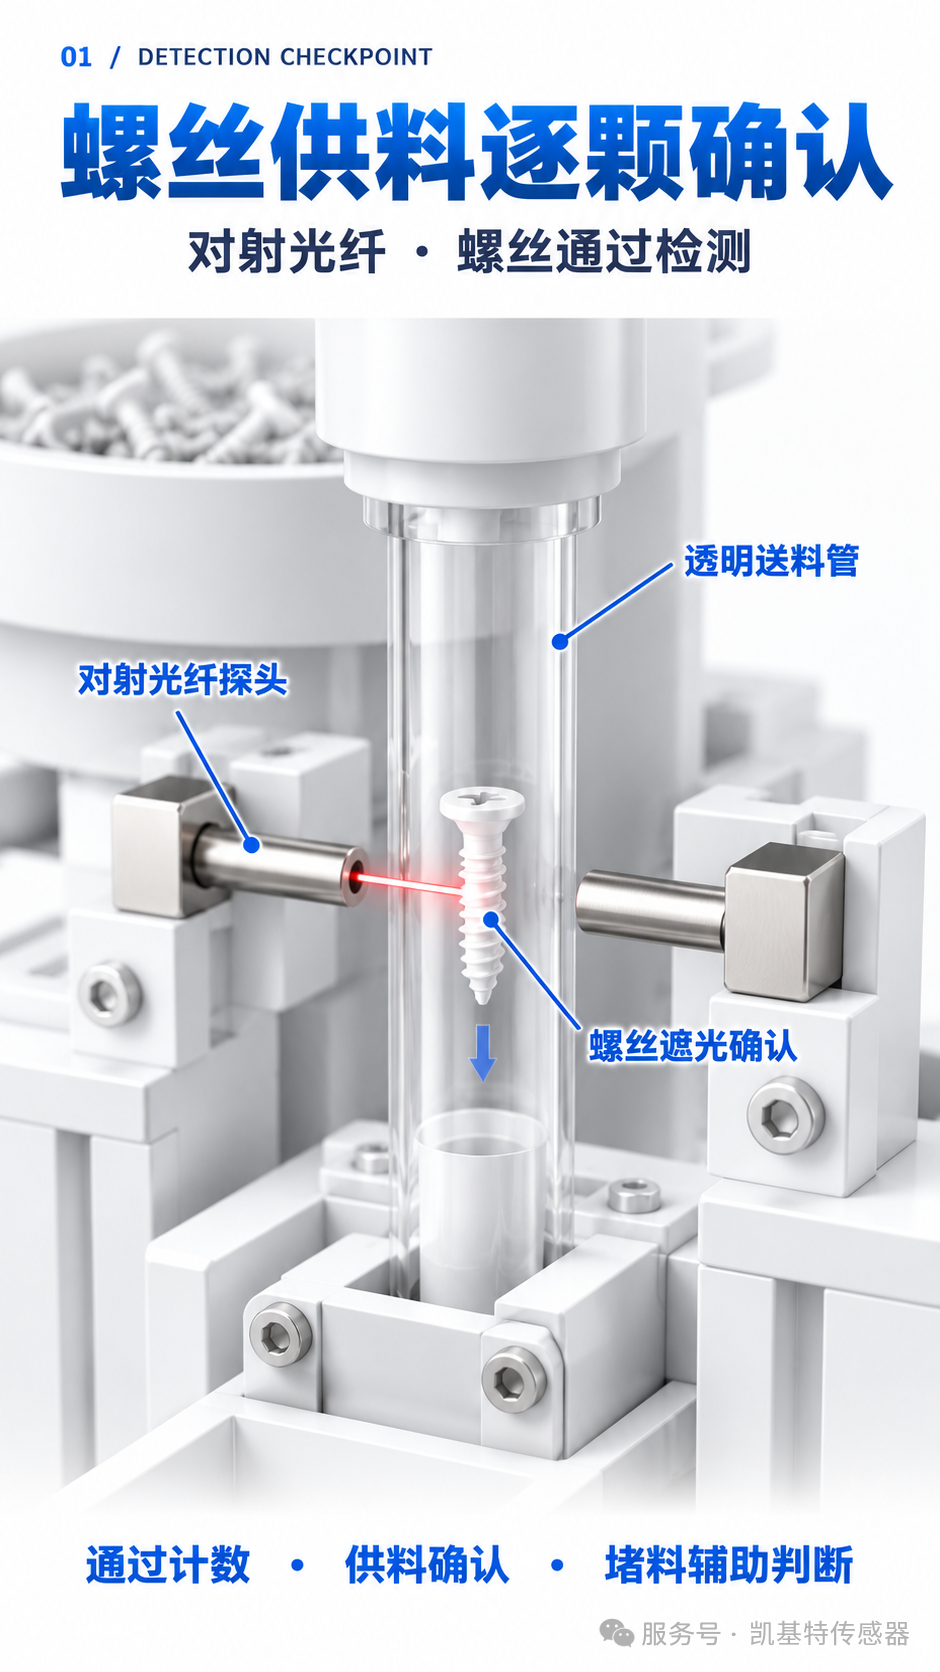
螺丝供料逐颗确认
螺丝尺寸小、下落速度快,检测点需要兼顾响应速度与有限安装空间。
检测位置 | 配置元件 | 控制作用 |
下落通道 | 光纤放大器+对射光纤 | 螺丝遮挡光束时输出信号,用于通过计数、供料确认及堵料辅助判断。 |
02 / DETECTION CHECKPOINT
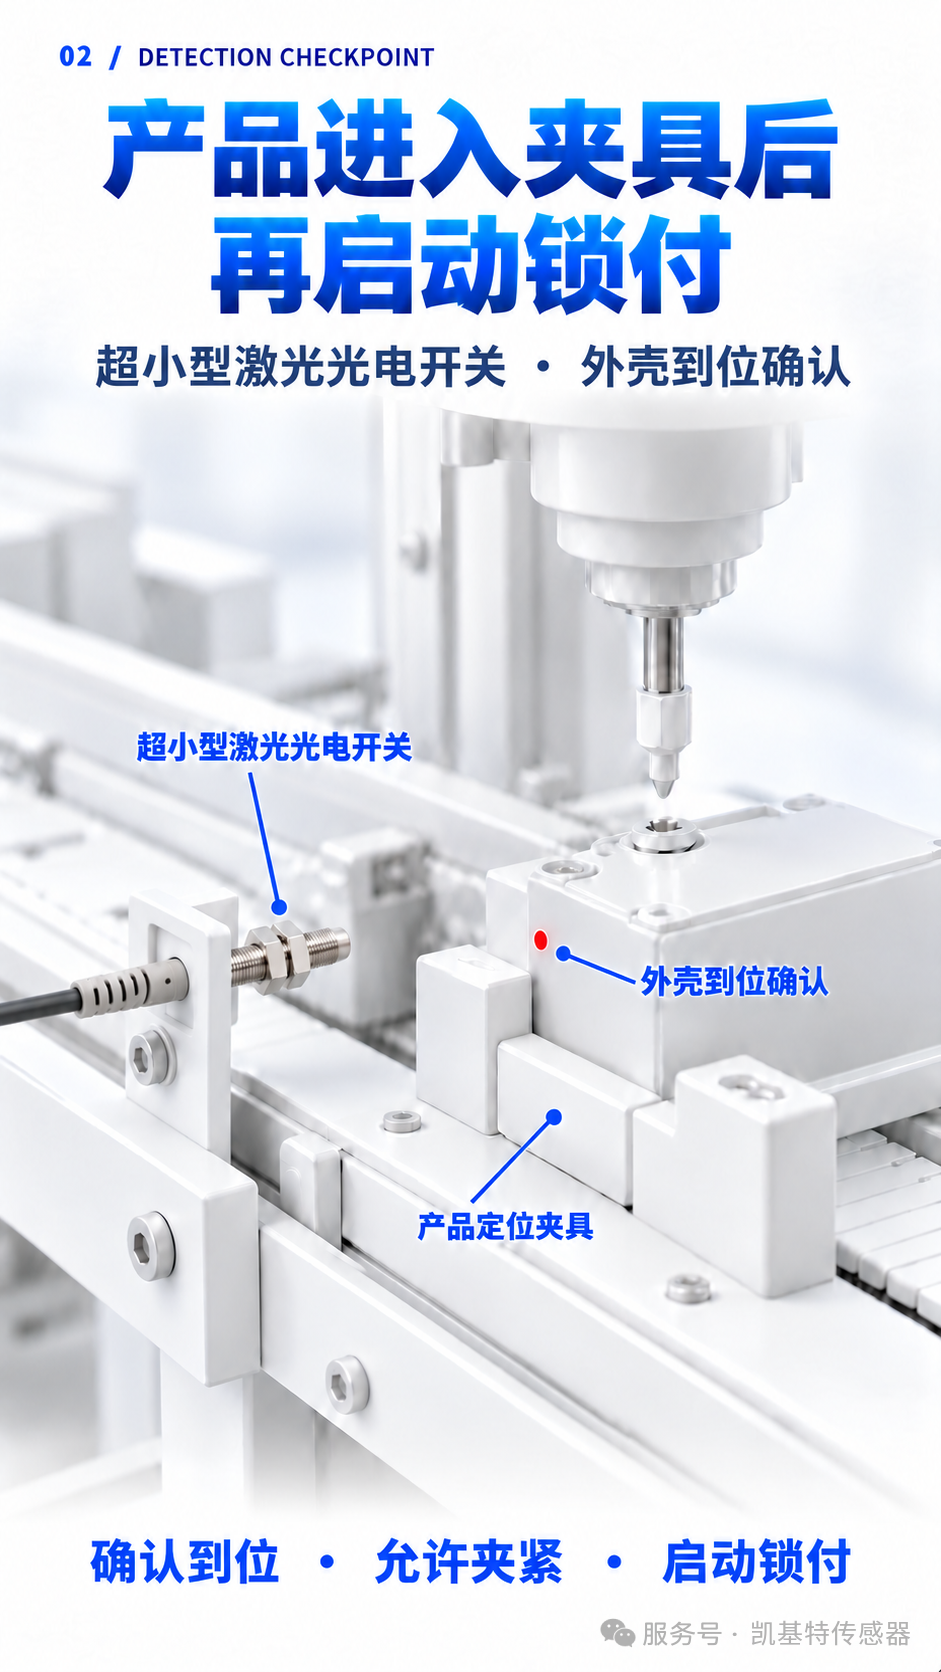
产品进入夹具后再启动锁付
外壳未完全到位时启动批头,容易造成偏位、螺纹损伤和外壳报废。
检测位置 | 配置元件 | 控制作用 |
产品夹具 | 超小型激光光电开关 | 将细小光点对准外壳指定部位;确认到位后允许夹紧与锁付动作。 |
03 / DETECTION CHECKPOINT
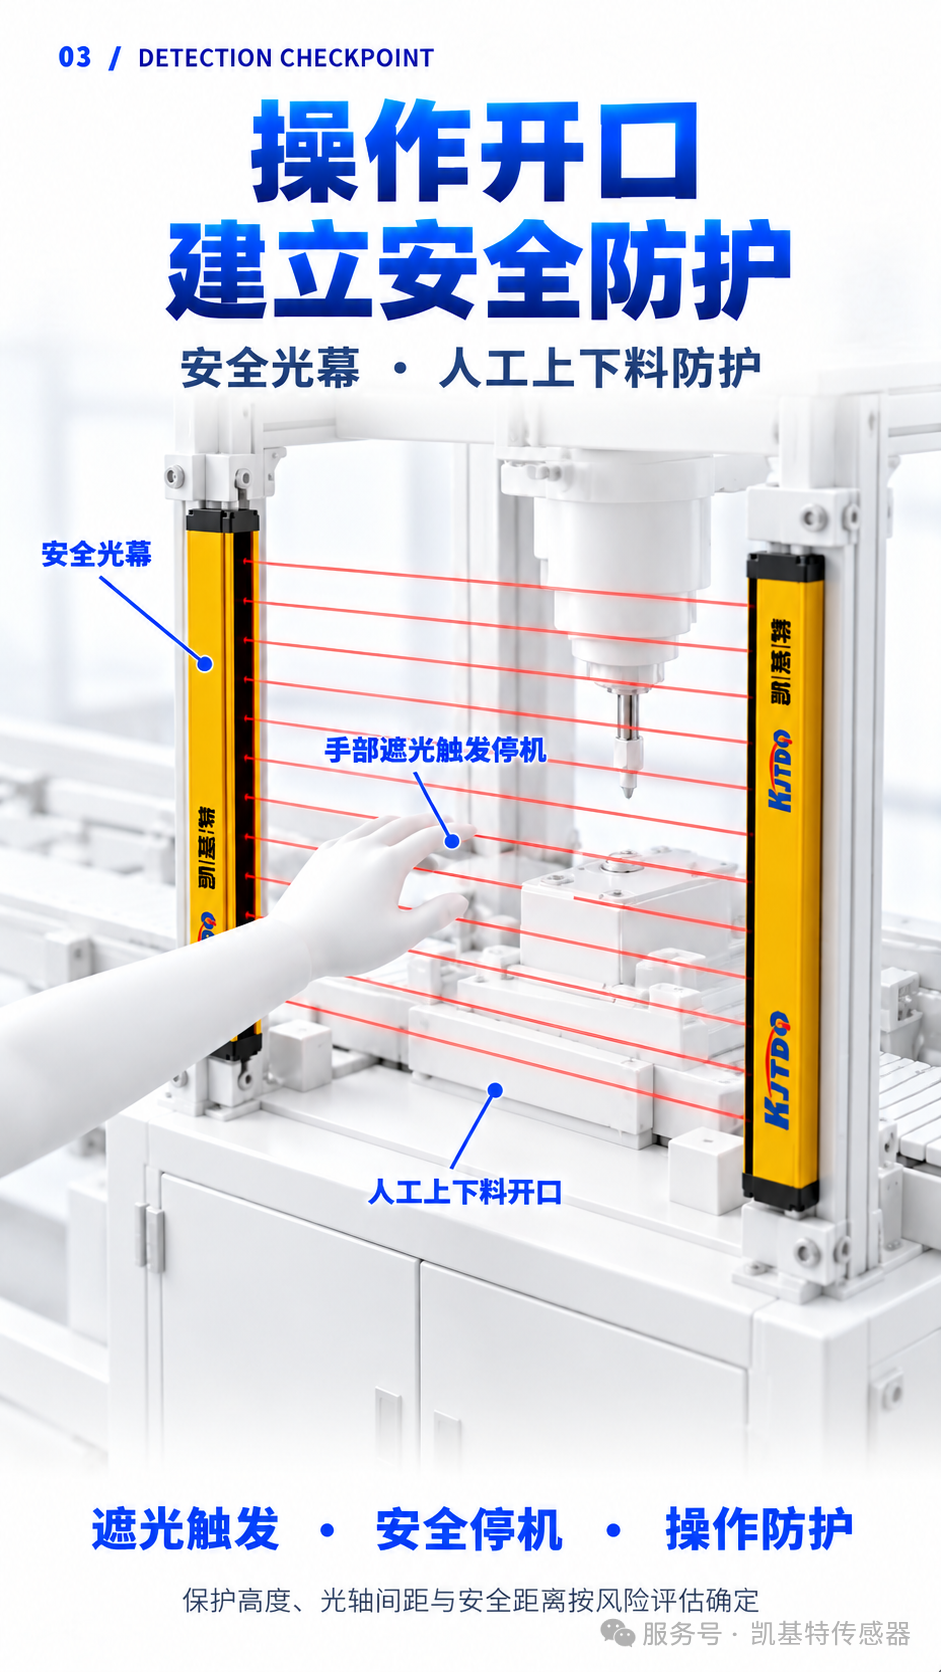
操作开口建立安全防护
上下料区域靠近夹紧机构和移动模组,需要在人员进入时及时限制危险动作。
检测位置 | 配置元件 | 控制作用 |
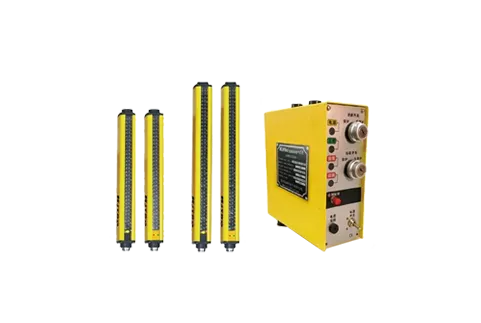
人工上下料开口 | 安全光幕+安全控制回路 | 手部遮挡光轴后触发安全停机;保护高度、光轴间距和安全距离按风险评估确定。 |
04 / DETECTION CHECKPOINT
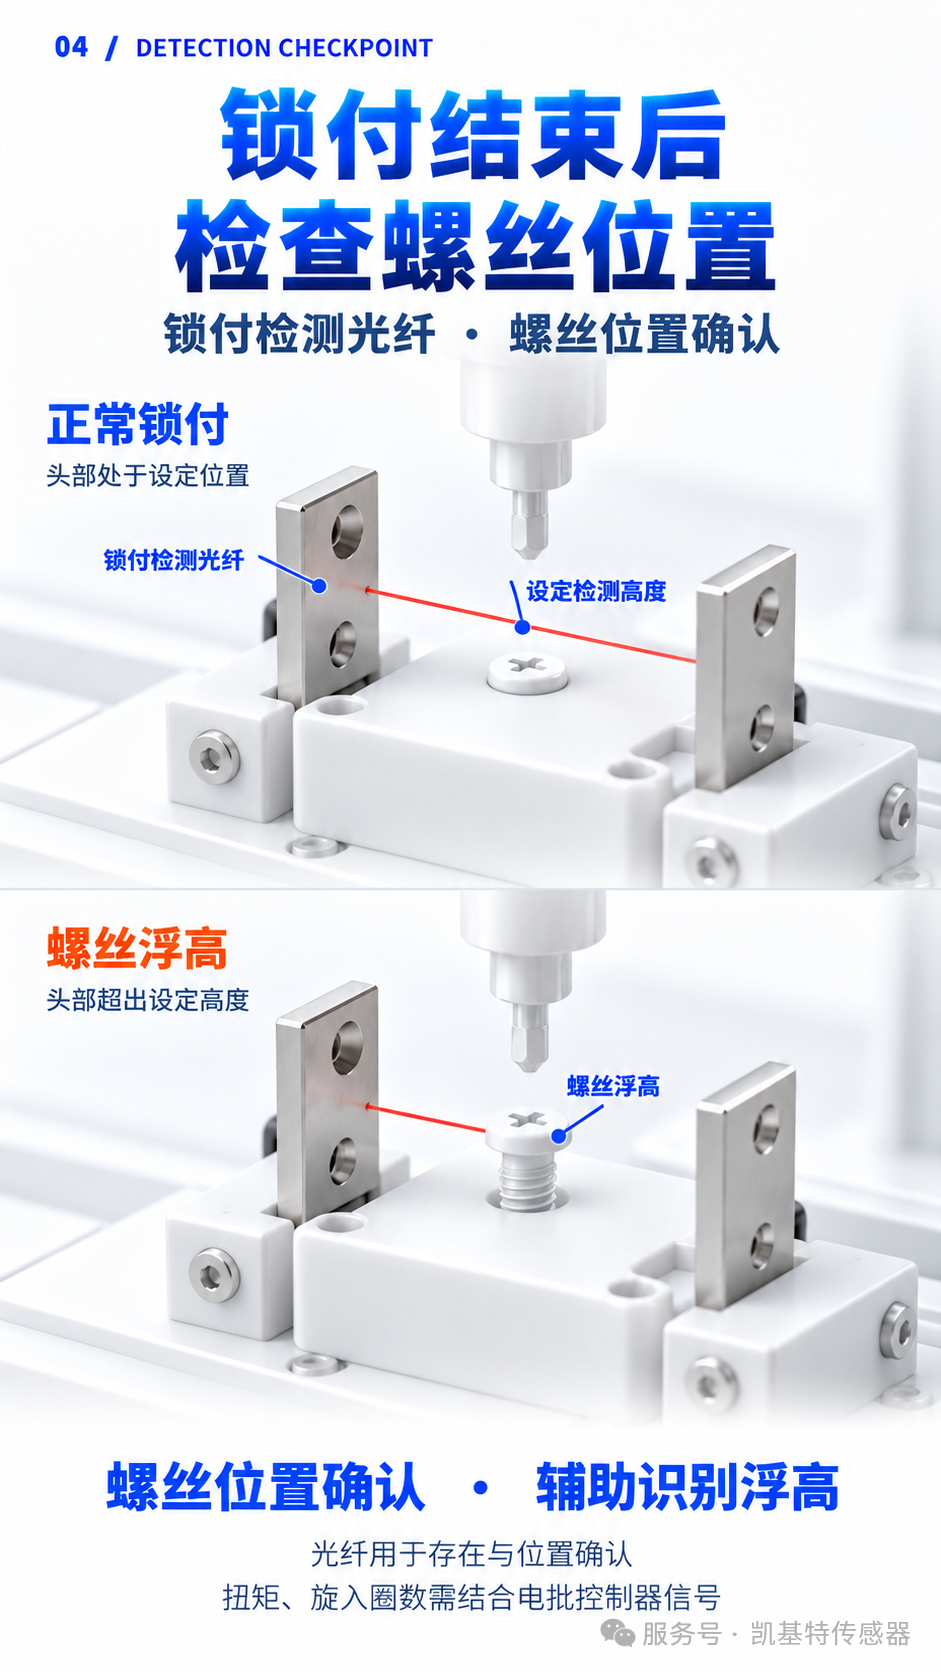
锁付结束后检查螺丝位置
螺丝存在与头部高度可作为锁付结果的独立确认信号。
检测位置 | 配置元件 | 控制作用 |
锁付位置 | 光纤放大器+反射/对射光纤 | 检测螺丝是否存在及头部是否处于设定高度,辅助识别缺失和浮高。 |
光纤检测用于存在和位置确认;扭矩、旋入圈数等工艺结果应结合电批控制器信号。
ONTROL CHAIN / 检测控制链
4个检测点形成完整动作顺序
检测位置 | 配置元件 | 控制作用 |
供料 | 对射式光纤 | 确认螺丝通过并提供计数信号 |
定位 | 超小型激光光电 | 确认产品进入锁付位置 |
安全 | 安全光幕 | 人员进入时触发安全停机 |
结果 | 反射/对射光纤 | 检查螺丝存在与头部高度 |
PLC按照“状态满足后放行”的顺序执行动作。任一关键检测信号未满足时,设备停留在当前环节并给出对应报警,便于操作人员定位异常。
具体型号、检测距离、响应速度、输出方式和安全等级,应结合螺丝尺寸、设备节拍、夹具空间、停止时间及控制接口进行确认。
SOLUTION VALUE / 方案价值
让异常停在发生的环节
从螺丝下落到锁付完成,每个关键动作都有独立反馈。检测信号参与PLC互锁,有助于缩短排查时间,降低漏锁、空锁和异常流转的概率。
KJT · KNOWLEDGE · JOINT · TECHNOLOGY
让工业检测更稳定、更智能、更可靠